Способы деформации и структура нержавеющего листа
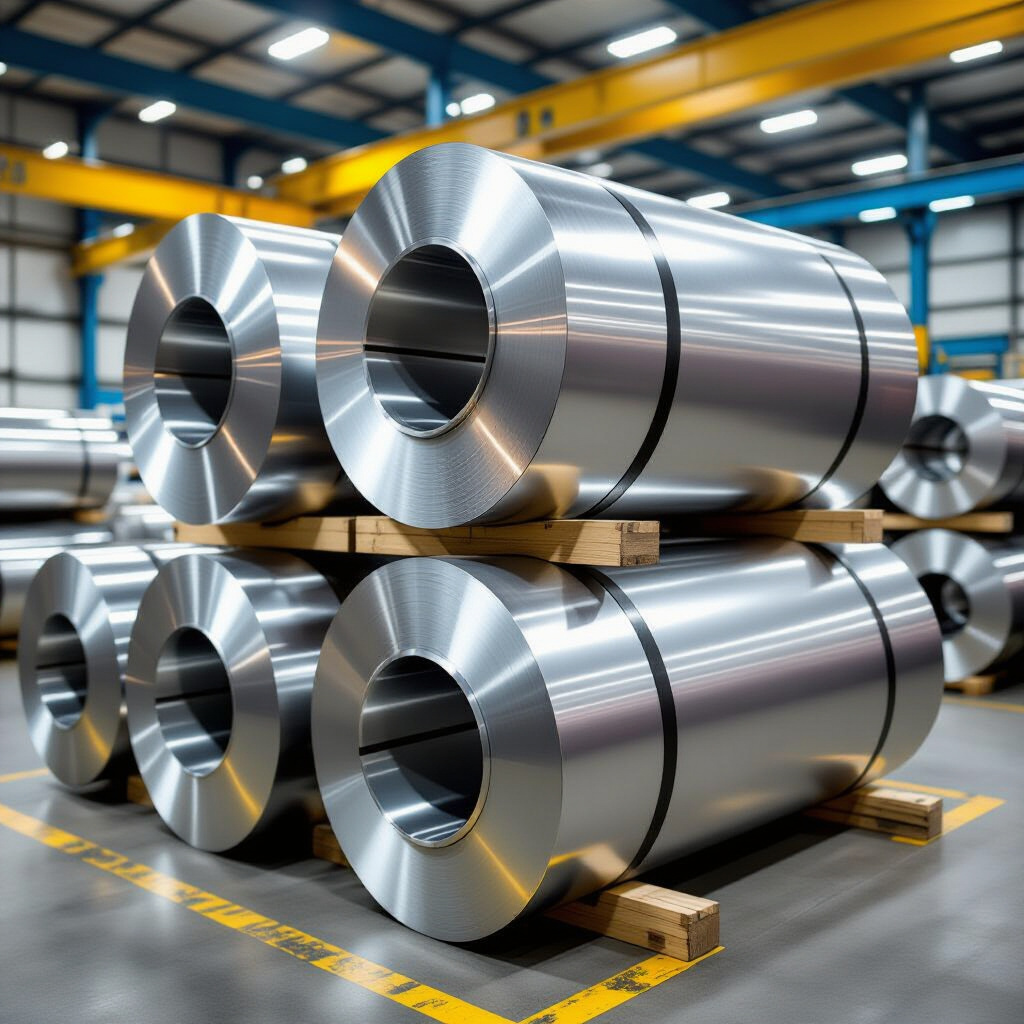
Нержавеющий лист формуют горячей или холодной прокаткой, и способ деформации задаёт структуру, точность размеров и состояние поверхности. Нержавеющий лист категории Авиатехприемка выпускают в обоих исполнениях, но объём испытаний партии зависит от того, как получена заготовка. Горячую деформацию ведут при температурах выше рекристаллизации, холодную — при комнатной, с последующим отжигом для снятия наклёпа.
Холоднокатаный лист: наклёп, точность и поверхность
Холодная прокатка повышает плотность дислокаций: предел текучести растёт, пластичность падает. Толщину выдерживают до сотых долей миллиметра, поверхность остаётся светлой, без окалины; наклёп снимают рекристаллизационным отжигом.
Горячекатаный лист: зерно, окалина и последующая обработка
Горячая прокатка даёт крупное зерно и слой окалины, толщина обычно начинается от 3 мм. Внутренние напряжения снимают термообработкой, окалину удаляют травлением или механической зачисткой.
Различия марок 12Х18Н10Т, AISI 304, AISI 321 и AISI 430
Аустенитные стали: титан в 12Х18Н10Т и AISI 321 против AISI 304
12Х18Н10Т содержит 17–19% хрома, 9–11% никеля и титан — не менее пятикратного содержания углерода. В AISI 321 стабилизация титаном та же, а AISI 304 титана не имеет: 18–20% Cr, 8–10% Ni, углерод до 0,08%. Титан связывает углерод, поэтому при нагреве до 450–850 °C границы зёрен меньше обедняются хромом.
Ферритная AISI 430: состав, магнитность и ограничения
AISI 430 — сталь с 16–18% хрома, никель отсутствует, углерод до 0,12%. Структура ферритная, сталь ферромагнитна при любых температурах. Пластичность и ударная вязкость ниже, чем у аустенитных марок, а сварка ограничена ростом зерна в зоне термического влияния.
| Марка | Структура | Cr, % | Ni, % | Магнитность |
|---|---|---|---|---|
| 12Х18Н10Т | аустенитная | 17–19 | 9–11 | слабая |
| AISI 304 | аустенитная | 18–20 | 8–10 | слабая |
| AISI 321 | аустенитная | 17–19 | 9–12 | слабая |
| AISI 430 | ферритная | 16–18 | — | выраженная |
Что проверяет авиатехническая приемка
Дополнительные испытания и прослеживаемость партии
К обычным проверкам добавляют испытания на стойкость к межкристаллитной коррозии, контроль макро- и микроструктуры, оценку содержания ферритной фазы. Прослеживаемость держится на номере плавки и партии, связывающем лист с результатами испытаний конкретной заготовки.
Документы, критерии годности и отбор образцов
- Сертификат качества с номером плавки, составом и режимом термообработки.
- Протоколы механических и коррозионных испытаний.
- Акт отбора образцов с привязкой к номерам листов.
- Заключение неразрушающего контроля и замеров геометрии.
Свойства листа после холодной и горячей деформации
Прочность, пластичность, наклеп и магнитность
Холодная деформация на 30–50% поднимает предел текучести в 1,5–2 раза и снижает относительное удлинение. Часть аустенита переходит в мартенсит деформации, поэтому слабомагнитный лист начинает притягиваться к магниту. Отжиг при 1050–1100 °C возвращает пластичность и прежнее магнитное состояние.
Коррозионная стойкость, свариваемость и штампуемость
Наклёп повышает склонность к коррозионному растрескиванию, поэтому вытянутые детали отжигают перед работой. Аустенитные стали сваривают дуговыми способами без подогрева, AISI 430 требует ограничения погонной энергии. Штампуемость выше у отожжённого листа с мелким зерном.
Риски и ограничения при применении
Межкристаллитная коррозия и сенсибилизация
При выдержке в интервале 450–850 °C по границам зёрен выделяются карбиды хрома, а прилегающие участки обедняются хромом ниже 12%. Это сенсибилизация: металл утрачивает стойкость около сварного шва. Стабилизация титаном или снижение углерода до 0,03% уменьшают риск.
Дефекты поверхности, кромки и геометрии
- Закаты и вкатанная окалина.
- Отпечатки валков и царапины.
- Волнистость и серповидность полосы.
- Заусенцы и микротрещины на кромке.
- Разнотолщинность по длине листа.
Контроль перед использованием листа
Химический анализ и механические испытания
Состав подтверждают спектральным анализом, отдельно контролируют углерод и титан. Растяжение даёт предел прочности, предел текучести и относительное удлинение, при необходимости измеряют твёрдость и ударную вязкость.
Неразрушающий контроль и проверка размеров
Ультразвук выявляет расслоения, вихревые токи — поверхностные несплошности. Измеряют толщину по точкам, ширину, длину и косоугольность, после чего результаты сверяют с сертификатом партии.